


Nella lavorazione tradizionale del tornio a rulli, gli operatori fanno molto affidamento sulla misurazione manuale, sulle regolazioni del volantino e sulle letture del quadrante analogico per controllare la profondità di taglio, la velocità di avanzamento e le dimensioni del pezzo. Ognuno di questi passaggi introduce una potenziale fonte di errore umano. La lettura errata di un quadrante graduato di mezzo segno di graduazione – una differenza piccola fino a 0,02 mm – può rendere un intero pezzo in rotolo fuori tolleranza, con conseguenti costose rilavorazioni o veri e propri scarti. L'affaticamento accumulato durante i lunghi turni di produzione riduce ulteriormente la precisione dell'operatore, poiché la concentrazione richiesta per leggere e rispondere in modo coerente al feedback analogico diminuisce nel tempo. In settori quali la produzione di carta, la lavorazione dell’acciaio, la stampa e la produzione tessile, dove la geometria della superficie del rullo determina direttamente la qualità del prodotto finale, queste incoerenze dimensionali indotte dall’uomo si traducono in difetti sul campo, reclami dei clienti e significative perdite finanziarie.
Il Tornio a rulli con display digitale flessibile ad alte prestazioni è stato progettato appositamente per risolvere queste vulnerabilità. Sostituendo i quadranti analogici e la stima manuale con letture digitali in tempo reale, memorizzazione di parametri programmabili e controllo automatico del feedback, questa classe di macchine cambia radicalmente il ruolo dell'operatore da esecutore attivo di misurazioni a supervisore del processo, riducendo drasticamente la frequenza e l'entità degli errori umani senza richiedere l'investimento di capitale di un centro di lavoro CNC completamente automatizzato.
Un tornio a rulli con display digitale combina la robustezza strutturale di un tornio a rulli per carichi pesanti con un sistema di lettura digitale integrato (DRO) e, sui modelli con specifiche superiori, un'interfaccia di controllo programmabile che regola il movimento degli assi, la velocità del mandrino e le velocità di avanzamento. Il termine "flessibile" si riferisce alla capacità della macchina di accogliere un'ampia gamma di diametri, lunghezze e materiali dei rulli - dai piccoli cilindri da stampa di 100 mm di diametro ai grandi rotoli per cartiera superiori a 1.500 mm - all'interno della stessa piattaforma della macchina, spesso attraverso il posizionamento regolabile della contropunta, sistemi di utensili intercambiabili e gamme di velocità del mandrino variabili.
"Alte prestazioni" descrive la combinazione di rigidità del mandrino, potenza di taglio, stabilità termica e precisione di misurazione digitale che insieme consentono alla macchina di mantenere tolleranze dimensionali strette su lunghi passaggi di taglio continui. Le operazioni di tornitura a rulli comportano spesso passaggi di rimozione materiale di diversi metri di lunghezza lungo superfici dei rulli in acciaio temprato, ghisa, rivestite in gomma o composite: condizioni che mettono alla prova sia l'integrità strutturale della macchina sia la coerenza del circuito di feedback del sistema di controllo. Le macchine ad alte prestazioni soddisfano queste esigenze attraverso una struttura del letto rinforzata, encoder lineari ad alta risoluzione e sistemi di misurazione con compensazione della temperatura.
Il digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
Una delle fonti di errore più insidiose nel funzionamento del tornio analogico è la parallasse: lo spostamento apparente della posizione del puntatore del quadrante quando la linea visiva dell'operatore non è perfettamente perpendicolare al quadrante. Studi condotti su ambienti di lavorazione di precisione hanno documentato errori di parallasse fino a 0,03 mm sui quadranti dei volantini standard visti da tipiche posizioni in piedi. Il display digitale elimina completamente la parallasse presentando un valore numerico assoluto che si legge in modo identico indipendentemente dall'angolo di visione dell'operatore, dall'altezza della testa o dalla distanza dal pannello. Questa singola modifica rimuove una fonte di errore che influisce su ogni singola regolazione dell'asse effettuata durante un turno di produzione.
I moderni sistemi DRO su torni a rulli flessibili offrono modalità di posizionamento sia assoluto che incrementale, commutabili con il semplice tocco di un pulsante. In modalità assoluta, tutte le coordinate visualizzate fanno riferimento a un punto di riferimento fisso, in genere la faccia del rullo o una spalla di riferimento, stabilito all'inizio dell'operazione. In modalità incrementale, il display si azzera in qualsiasi posizione definita dall'operatore, mostrando solo la distanza spostata da quel punto di riferimento. La possibilità di passare da una modalità all'altra senza calcoli matematici previene l'accumulo di errori aritmetici che si verificano quando gli operatori tracciano manualmente più movimenti incrementali sequenziali su macchine analogiche, dove un singolo errore di addizione si propaga attraverso tutte le fasi di posizionamento successive.
Oltre alla visualizzazione della posizione in tempo reale, i torni a rulli con display digitale flessibile ad alte specifiche incorporano sistemi di memoria dei parametri che consentono di memorizzare, richiamare ed eseguire programmi di lavorazione completi, inclusi diametri target in più posizioni lungo la lunghezza del rullo, velocità di avanzamento, velocità del mandrino e profondità delle passate di finitura, da qualsiasi operatore senza fare affidamento sul livello di abilità o esperienza individuale.
Questa funzionalità risolve uno dei problemi più persistenti di coerenza della qualità nella lavorazione dei rulli: la variazione tra gli operatori. Quando un operatore esperto imposta una passata di rettifica dei rulli in base alla sensibilità, all'abitudine e alle regole pratiche personali sviluppate nel corso degli anni, replicare tale impostazione con un collega meno esperto introduce una variabilità sostanziale. Con la memorizzazione digitale dei parametri, i parametri comprovati del primo operatore diventano un programma convalidato che qualsiasi operatore successivo può richiamare ed eseguire con impostazioni identiche, indipendentemente dal livello di esperienza individuale. Il risultato è che la qualità delle parti diventa una funzione del programma piuttosto che della persona: un cambiamento fondamentale nella filosofia di garanzia della qualità.
Molti torni a rulli con display digitale implementano un valore target con funzione di avviso acustico o visivo. L'operatore inserisce la dimensione finale del target per un dato taglio e il sistema DRO monitora la lettura della posizione in tempo reale rispetto a questo target. Quando l'utensile si avvicina entro una prossimità programmata, ad esempio 0,05 mm dal diametro finale, il sistema attiva un indicatore di avviso, avvisando l'operatore di rallentare la velocità di avanzamento e prepararsi a fermarsi. Ciò impedisce l'errore comune di superare il diametro target durante un'alimentazione manuale disattenta o affaticata, che su un tornio a rulli non può essere corretto senza rimontare e tagliare nuovamente da un diametro maggiore.
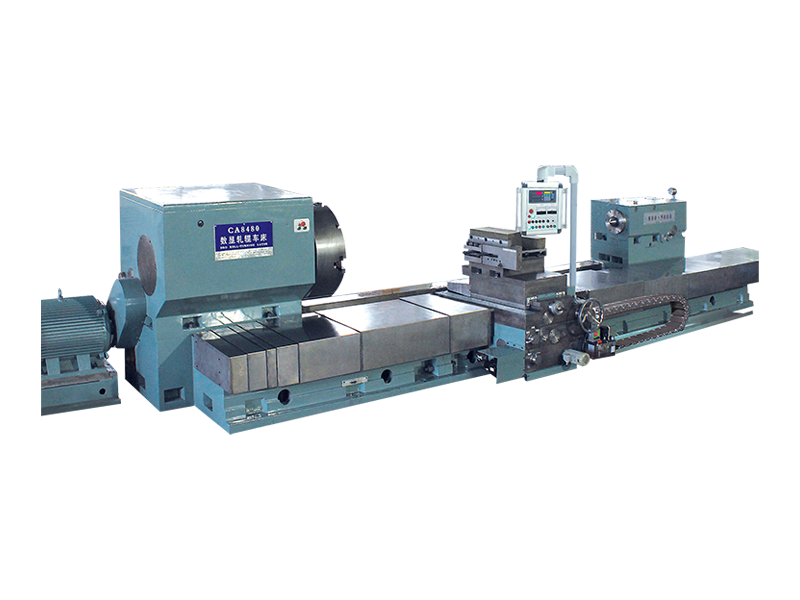
I torni a rulli con display digitale sono disponibili in diverse configurazioni con livelli progressivamente più elevati di automazione e capacità di riduzione degli errori. La tabella seguente mette a confronto le caratteristiche principali delle configurazioni standard, migliorate e ad alte prestazioni per aiutare gli acquirenti a identificare il giusto livello di specifiche per i loro requisiti di produzione.
| Caratteristica | Visualizzatore standard | DRO migliorato | Alte prestazioni |
| Risoluzione dello schermo | 0,001 mm | 0,001 mm | 0,0001 mm |
| Memorizzazione dei parametri | Nessuno | Fino a 50 programmi | Illimitato (USB/rete) |
| Funzione di avviso del bersaglio | No | Avviso sonoro | Arresto acustico dell'avanzamento automatico |
| Tipo di codificatore | Striscia magnetica | Scala in vetro ottico | Compensazione termica ottica |
| Controllo della velocità del mandrino | Cambio manuale | Azionamento a frequenza variabile | Servocontrollato con CSS |
| Uscita dati | Nessuno | Esportazione USB | Collegamento rete/MES in tempo reale |
I torni a rulli con display digitale ad alte prestazioni dotati di azionamenti mandrino servocontrollati possono implementare la velocità superficiale costante (CSS), una funzione che regola automaticamente il numero di giri del mandrino mentre l'utensile da taglio si muove radialmente verso l'interno o verso l'esterno durante le operazioni di sfacciatura per mantenere una velocità di taglio costante sulla punta dell'utensile indipendentemente dal diametro istantaneo del pezzo. Su un tornio a rulli in cui l'operatore seleziona manualmente una velocità fissa del mandrino, la velocità di taglio effettiva sulla punta dell'utensile cambia al variare del diametro, causando una formazione di trucioli incoerente, variazioni della finitura superficiale e un'usura imprevedibile dell'utensile. Queste variazioni richiedono che l'operatore effettui continui giudizi di compensazione: un compito cognitivamente impegnativo che introduce ulteriori errori umani, in particolare durante lunghi profili di rulli multidiametro.
Il controllo CSS rimuove completamente questo carico cognitivo automatizzando la risposta della velocità del mandrino. L'operatore inserisce semplicemente la velocità superficiale target in metri al minuto per il materiale del pezzo da tagliare e il sistema di controllo gestisce tutte le regolazioni del numero di giri in modo trasparente. Il risultato è una finitura superficiale uniforme su tutto il profilo del rullo, una durata dell'utensile prevedibile e ripetibile e una completa eliminazione degli errori di regolazione dell'operatore legati alla velocità superficiale.
Al di là delle specifiche tecniche, il flusso di lavoro pratico quotidiano di utilizzo di un tornio a rulli con display digitale flessibile e ad alte prestazioni è strutturato per ridurre al minimo il carico cognitivo imposto all'operatore durante i cicli di produzione ripetitivi. La riduzione degli errori si ottiene non solo attraverso un migliore hardware di misurazione, ma anche attraverso un design intelligente dell'interfaccia che guida gli operatori attraverso ogni fase del processo.
I produttori che sono passati dai torni analogici convenzionali alle macchine flessibili con display digitale ad alte prestazioni segnalano costantemente riduzioni misurabili nei tassi di scarto dimensionale. I tipici miglioramenti documentati includono riduzioni degli scarti di diametro fuori tolleranza dal 60 all'80% rispetto ai valori di riferimento pre-conversione, riduzioni delle non conformità della finitura superficiale dal 40 al 60% attribuibili al controllo CSS e alla gestione coerente della velocità di avanzamento e riduzioni degli errori del primo pezzo relativi all'impostazione di oltre il 70% attraverso sequenze di impostazione guidate e richiamo del programma memorizzato.
Ilse improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N. 99 Tiantong Road, città di Nantong, provincia di Jiangsu.
Scena della fabbrica
Copyright@ Jiangsu Dingshun macchine utensili pesanti Co., Ltd. Tutti i diritti riservati.


