


Un fermo impianto a causa di un cilindro rotto costa ben più del semplice tempo di inattività. Quando era previsto il ricondizionamento del rullo ma il piano di manutenzione non è stato rispettato, la reazione a catena influisce sulle operazioni di fusione, laminazione e finitura. Nella maggior parte dei laminatoi non mancano gli interventi di manutenzione, ma spesso non dispone di un chiaro programma di manutenzione dei rulli che allinei le capacità delle apparecchiature con le priorità di produzione. Un programma formale cambia la domanda da "quale rotolo fallisce dopo" a "quale rotolo ottiene il servizio prima di fallire e quali macchine eseguono quel servizio in modo affidabile".
Un programma pratico di manutenzione dei rulli non è un muro di procedure. Si tratta di un quadro decisionale che aiuta un'acciaieria a proteggere i suoi rulli di maggior valore, a programmare il servizio giusto al momento giusto e a scegliere le macchine utensili che possono effettivamente ripristinare un rullo alla tolleranza e alle condizioni superficiali previste.
Guasti imprevisti del rotolo sono spesso un sintomo di un approccio di manutenzione informale. Se i rulli vengono sostituiti solo quando appare una crepa o viene rilevato un difetto superficiale, la cartiera assorbe l'intero impatto sulla produzione, sulla qualità del prodotto e sui costi di inventario. L'alternativa è pianificare l'usura dei rulli, monitorarla sistematicamente e fornire le attrezzature necessarie per contrastarla prima che interrompa il programma di rotazione.
Un rullo non è un materiale di consumo nello stesso senso di un inserto da taglio o di un cuscinetto. Si tratta di un componente pesante e di alto valore, la cui durata dipende da diversi fattori interagenti: carico di rotolamento, velocità, temperatura, composizione del materiale e qualità del lavoro di ricondizionamento. Una pianificazione realistica della manutenzione inizia con il monitoraggio di queste variabili per ogni rotolo critico della linea. Senza una registrazione della cronologia dei rulli, ogni decisione relativa alla manutenzione è approssimativa e le conseguenze di tale approssimazione possono raggiungere la produzione dell'intero stabilimento.
Un esempio: un cilindro di lavoro che non viene monitorato attentamente può sviluppare un difetto superficiale ancora abbastanza piccolo da poter essere corretto con una leggera passata di molatura. Se viene catturato in ritardo, lo stesso rullo richiede una rimozione di materiale molto maggiore, il che riduce il suo diametro utilizzabile, riduce il numero di cicli di ricondizionamento rimanenti e, in definitiva, rende necessaria la sostituzione prima. Un programma di manutenzione dei rulli eseguito correttamente modifica questo modello impostando intervalli di ispezione basati su dati operativi reali piuttosto che su un programma vago che viene troppo facilmente messo da parte.
Il passaggio dal comportamento da funzionamento a guasto alla manutenzione pianificata offre allo stabilimento una visione prevedibile della disponibilità dei rulli. In un ambiente con acciaio pesante, ogni cambio inaspettato dei rulli ha un costo che va oltre il personale di manutenzione. L'arresto potrebbe anche interrompere una linea tandem, ritardare il programma di colata o richiedere un ulteriore riscaldamento delle bramme. Con un programma pianificato, questi eventi diventano parte del calendario operativo dello stabilimento anziché emergenze che consumano tempo di gestione ogni settimana.
Un programma sonoro non viene copiato da un altro impianto. Tiene conto della popolazione di rulli, dei modelli di usura specifici dell'impianto, della capacità di lavorazione disponibile e dei vincoli commerciali del prodotto da laminare. La struttura principale comprende generalmente quattro elementi: inventario e classificazione, selezione della strategia di manutenzione, ispezione e monitoraggio delle condizioni ed esecuzione con attrezzature dedicate.
Il primo passo è sapere quali rotoli comportano il rischio più elevato. Un rotolo può essere fondamentale perché influisce direttamente sulla qualità della striscia, o perché è l'articolo più costoso del suo gruppo, o perché richiede tempi di consegna lunghi per essere ottenuto. Inizia con una tabella di classificazione basata sul valore e sulla difficoltà di sostituzione. Questa semplice matrice consente di concentrare le risorse laddove un fallimento causerebbe la perdita maggiore.
| Classificazione | Severità dell'usura | Costo di sostituzione | Approccio di manutenzione consigliato |
|---|---|---|---|
| Rotolo critico | Alto e frequente | Alto | Ispezionare a intervalli fissi; ricondizionare immediatamente quando si avvicina al limite di tolleranza |
| Rullo di lavoro standard | Moderato e prevedibile | Moderato | Ricondizionamento preventivo in base al tonnellaggio prodotto |
| Rullo di riserva | Ciclo basso ma lungo | Molto alto | Monitoraggio basato sulle condizioni con manutenzione pianificata a lungo ciclo |
| Rotolo di riserva | Variabile | Basso | Mettere in servizio durante il ricondizionamento del rullo primario |
Non tutti i rotoli dovrebbero essere mantenuti allo stesso modo. Nella terminologia della manutenzione, esistono diverse strategie generali:
In molti stabilimenti, un sistema a più livelli funziona meglio. I rulli di riserva di alto valore possono essere monitorati con un approccio basato sulle condizioni, i rulli di lavoro con una lunga storia di usura possono seguire intervalli preventivi e i rulli di basso valore che hanno scarso effetto sul prodotto finale possono essere sottoposti a manutenzione su base reattiva. Il punto non è scegliere la strategia più avanzata per ogni lancio, ma dedicare ore di manutenzione dove hanno il maggiore effetto.
Una delle parti più pratiche di un programma di manutenzione dei rulli è definire i limiti che attivano il servizio. Ad esempio, se un rullo di lavoro ha una tolleranza sul diametro di 0,05 mm e un limite di rugosità superficiale di Ra 0,4 μm, questi numeri devono essere annotati e confrontati con la capacità di misurazione dell'officina. Lo stesso vale per la rettilineità e la concentricità. Dovrebbero essere scelte le tolleranze che la smerigliatrice o il tornio dello stabilimento possono raggiungere costantemente, non valori tecnicamente desiderabili ma operativamente fuori portata.
Stabilire valori di accettazione chiari impedisce una discussione comune tra i team di produzione e di manutenzione: il desiderio di far funzionare un rullo più a lungo rispetto alla necessità di mantenere stabile la qualità della superficie. Una volta definiti i numeri nel programma, le negoziazioni vengono sostituite dalla pratica di routine.
Un piano di manutenzione è efficace tanto quanto l’attrezzatura utilizzata per eseguirlo. Quando un tiro viene rimosso dalla linea, deve essere girato, rettificato o rigenerato in una condizione prossima a un nuovo tiro. Per un'acciaieria, questo spesso significa lavorare parti grandi, dure o complesse con tolleranze molto strette. L'attrezzatura in uso può essere semplice come un tornio convenzionale azionato da un artigiano esperto, o integrata come un sistema CNC che mantiene il diametro e la finitura superficiale entro limiti strettamente controllati. La scelta influisce sia sulla consistenza dei rotoli ripristinati che sul tempo necessario per ogni ciclo di ricondizionamento.
La tornitura di sgrossatura e finitura dei rulli è fondamentale nel processo di ricondizionamento. Un tornio a rulli CNC dedicato può rimuovere lo strato danneggiato con precisione dimensionale prevedibile, correggendo allo stesso tempo il profilo del rullo e migliorando la finitura superficiale. Per le cartiere che gestiscono rotoli pesanti e di grandi dimensioni, il tornio stesso deve avere rigidità, potenza del mandrino e capacità di bloccaggio adeguate. Quando si considera una macchina, prestare attenzione non solo alla sua oscillazione massima e all'interasse, ma anche alla sua capacità di mantenere la precisione in caso di taglio interrotto e profondità di taglio variabile, che sono comuni quando si ricondizionano rulli forgiati o fusi.
 Tornio CNC per tornitura e ricondizionamento di rulli Questo tornio per rulli CNC è adatto per la tornitura di sgrossatura e finitura di rulli, rimuovendo gli strati danneggiati correggendo il profilo e migliorando la finitura superficiale. È progettato con rigidità e potenza del mandrino per gestire rotoli pesanti e di grandi dimensioni, mantenendo la precisione anche in caso di taglio interrotto. Visualizza il prodotto →
Gli anelli a rulli, che sono sottoposti ad alcuni degli stress da contatto più severi, spesso richiedono la rettifica anziché la semplice tornitura. Una rettificatrice per anelli a rulli verticali può raggiungere l'elevata precisione dimensionale e la qualità della superficie necessarie per preservare le prestazioni dell'anello. Aiuta inoltre ad abbreviare il ciclo di ricondizionamento fornendo all'operatore una piattaforma stabile che non compromette la concentricità o il modello prima che l'anello ritorni al mulino. La rettifica è spesso la fase finale che determina se un anello ricondizionato raggiunge la ruvidità superficiale e la tolleranza del profilo richieste.
 Rettificatrice verticale per anelli a rulli CNC per rettifica di precisione Questa rettificatrice verticale è specializzata nella rettifica di anelli a rulli in carburo di tungsteno utilizzati nella produzione di fili ad alta velocità. Offre la rettifica grossolana, semifine, fine e antiscintilla del cerchio esterno e della scanalatura R-pass, con elevata efficienza e un design completamente chiuso per migliorare l'ambiente di lavorazione. Visualizza il prodotto →
Quando gli anelli di rotolamento richiedono la rimozione di un volume maggiore di materiale, il processo di tornitura deve essere forte e stabile. Un tornio ad anelli a rulli CNC per impieghi gravosi che può funzionare a coppia elevata mantenendo un livello di vibrazioni accettabile può ridurre significativamente i tempi di lavorazione. Per l'officina di manutenzione interna di un'acciaieria, la possibilità di passare da un rullo ad un anello a rulli senza sacrificare la qualità della superficie rappresenta un grande vantaggio. Riduce inoltre la necessità di inviare parti a un'officina esterna, aggiungendo tempi di consegna e costi di trasporto a ciascun ciclo di manutenzione.
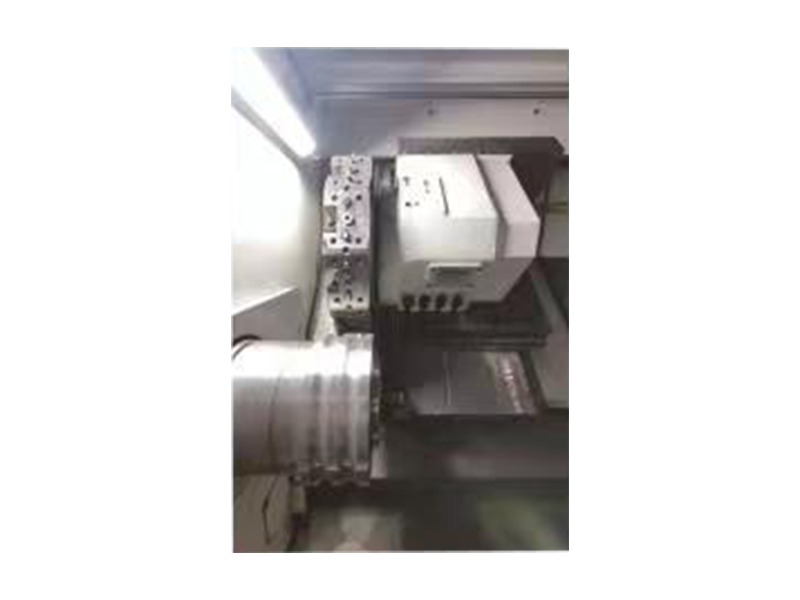 Alto-Speed Steel Roller Rings CNC Roller Ring Lathe Questo tornio CNC per anelli a rulli per impieghi gravosi è costruito per la tornitura a coppia elevata di anelli a rulli, consentendo la rimozione efficiente di volumi di materiale maggiori mantenendo stabilità e qualità della superficie. Consente alle officine interne di passare da rulli ad anelli senza compromettere la finitura. Visualizza il prodotto →
Un programma di manutenzione dei rulli implementato dall'oggi al domani senza tracciamento o feedback raramente regge. Nel corso del primo anno, le cartiere in genere perfezionano il programma man mano che si accumulano dati reali. Gli intervalli di programmazione iniziali possono essere modificati, i criteri di ispezione possono essere resi più severi e l'elenco delle attrezzature può essere rivisto per decidere se una macchina può svolgere diverse attività o se è necessaria un'unità separata per un tipo di rotolo specifico.
La chiave è rendere ogni passaggio misurabile: registrare il numero di rulli ricondizionati, misurare il tempo tra i cicli di ricondizionamento e confrontare la frequenza dei guasti non pianificati prima e dopo l'introduzione del piano. Questi parametri forniscono un ritorno sull'investimento facile da spiegare alla direzione dell'impianto. Aiutano inoltre una cartiera a decidere quando investire in macchine aggiuntive, come un tornio CNC più grande o un centro di rettifica più automatizzato.
Durante l'esecuzione del programma, il mulino si sposta da una posizione reattiva a una posizione pianificata. L’officina di manutenzione non è più un luogo dove le riparazioni di emergenza arrivano senza preavviso. Invece, l'officina pianifica il proprio lavoro in base al programma a rotazione e la popolazione a rotazione diventa un'ulteriore risorsa che può essere gestita con visibilità e sicurezza.
Un programma di manutenzione dei rulli per un'acciaieria non è un unico documento. È un sistema che collega le condizioni del cilindro, il programma di lavoro del laminatoio e le capacità dell'attrezzatura che esegue il ricondizionamento. I programmi più efficaci sono costruiti partendo da dati operativi reali, non da modelli generici. Iniziano con una chiara classificazione della criticità dei rulli, quindi applicano una strategia di manutenzione che corrisponda al rischio effettivo e infine si affidano a macchine in grado di raggiungere le tolleranze su base ripetuta.
Inizia con un piccolo ma importante gruppo di rotoli ed esegui il programma su di essi per alcuni mesi. Utilizza i risultati per estendere l'implementazione al resto della linea. Questo approccio graduale dà ai team di manutenzione la sicurezza sufficiente per automatizzare il processo in un secondo momento e impedisce l'errore molto comune di provare a introdurre un sistema altamente formale dall'oggi al domani in un impianto che ha sempre funzionato in modo reattivo.
Il risultato è un impianto in cui i guasti ai rulli non rappresentano più un'emergenza, dove i cicli di ricondizionamento sono più brevi e più coerenti e dove i macchinari utilizzati per la manutenzione sono selezionati per fornire la precisione richiesta dalle moderne operazioni di laminazione.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N. 99 Tiantong Road, città di Nantong, provincia di Jiangsu.
Scena della fabbrica
Copyright@ Jiangsu Dingshun macchine utensili pesanti Co., Ltd. Tutti i diritti riservati.


